Solution par métier
Presses hydrauliques pour la forge et le matriçage
À chaud, le métal se déforme mieux sous une pression lente et maintenue que sous un choc. C'est tout l'intérêt de la presse hydraulique en forge.
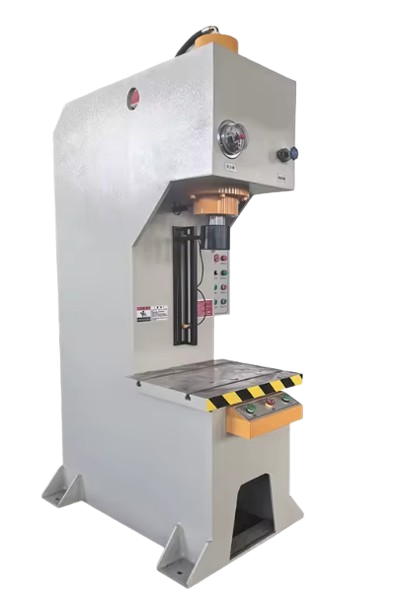
300 à 1 250 t
de force nominale
1 500 mm
d'ouverture sur les grosses presses
pression maintenue
en fin de course
2 ans
de garantie
Les enjeux
Le pilon frappe ; la presse pousse. En forgeant à la presse hydraulique, la déformation pénètre à cœur et le fibrage du métal suit mieux la forme de la pièce. Le bruit et les vibrations sont aussi bien plus faibles.
En matriçage, la presse referme les deux demi-matrices avec une force contrôlée. La pression maintenue en fin de course garantit un remplissage complet de l'empreinte, sans surcharger l'outillage.
Pour la forge, l'ouverture entre table et coulisseau, la course et la vitesse d'approche comptent autant que le tonnage : il faut pouvoir manipuler une pièce chaude rapidement.
Ce que nos machines apportent
Déformation à cœur
La pression lente et continue travaille la matière en profondeur : meilleure structure et meilleure résistance des pièces.
Moins de bruit et de vibrations
Pas de choc : l'atelier est plus calme et les fondations moins sollicitées qu'avec un pilon.
Matrices préservées
La force est limitée et contrôlée : les outillages durent plus longtemps.
Polyvalence à chaud et à froid
La même presse sert au matriçage, au refoulage, au redressage et au calibrage à froid.
Le procédé, étape par étape
- 1
Chauffe
Le lopin est porté à température de forge au four ou par induction.
- 2
Ébauche
Une première frappe répartit la matière (refoulage, étirage).
- 3
Matriçage
La pièce est formée dans l'empreinte, sous pression maintenue.
- 4
Ébavurage
La bavure est découpée sur un outil dédié.
- 5
Traitement
Traitement thermique, contrôle et usinage de finition.
Nos machines pour ce métier
Gammes adaptées : Presses hydrauliques.
Presse Hydraulique Type C 100 tonnes – PHC100
1000 kN (100 T) · 31.5 MPa · 400 mm
Voir la fiche produit →Presse hydraulique Type C – 20 tonnes – PHC20
200 kN (20 T) · 25 MPa · 300 mm
Voir la fiche produit →Presse hydraulique Type C – 30 tonnes – PHC30
300 kN (30 T) · 25 MPa · 300 mm
Voir la fiche produit →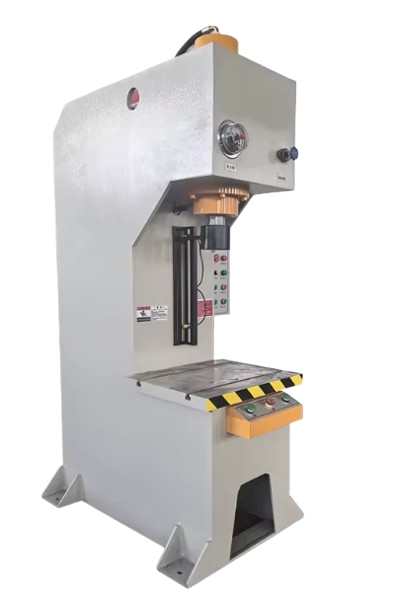
Presse hydraulique type C PHC50 – 50 Tonnes
500 kN (50 T) · 31.5 MPa · 300 mm
Voir la fiche produit →Presse hydraulique Type C PHC63 – 63 Tonnes
630 kN (63 T) · 31.5 MPa · 300 mm
Voir la fiche produit →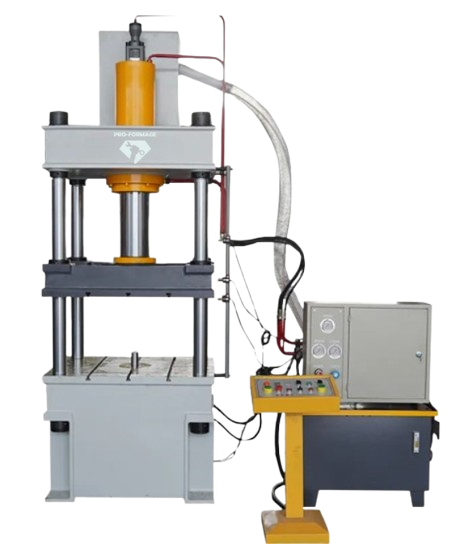
Presse hydraulique 100 Tonnes – PressMax100
1000 kN (100 T) · 25 MPa · 800 mm
Voir la fiche produit →Quelle machine pour quel travail ?
Petites pièces et ferronnerie
Une presse de 300 à 400 tonnes (PressMax300, PressMax400) avec 1 250 mm d'ouverture.
Matriçage de pièces moyennes
600 à 800 tonnes (PressMax600, PressMax800), 1 500 mm d'ouverture et 900 mm de course.
Grosses pièces
1 000 à 1 250 tonnes (PressMax1000, PressMax1250) pour les pièces massives et les sections importantes.
À préciser
Matériau, section et masse des pièces, température de forge, cadence visée et outillage existant.
Envoyez-nous un plan de pièce, vos matériaux et vos épaisseurs : nous vous proposons la machine adaptée sous 48h.
07 67 10 42 77Sécurité, normes et réglementation
- La presse est une machine marquée CE au sens de la directive 2006/42/CE ; ses dispositifs de protection doivent rester efficaces.
- Les presses font l'objet d'une vérification générale périodique par une personne compétente.
- Le travail à chaud impose des équipements de protection adaptés (vêtements, gants, visière) et une organisation qui évite les manipulations dans la zone dangereuse.
- Les fluides hydrauliques proches de pièces chaudes doivent être protégés ; un fluide difficilement inflammable peut être recommandé.
Questions fréquentes
Presse ou pilon pour la forge ?+
Le pilon est rapide et adapté aux petites pièces. La presse hydraulique déforme à cœur, protège mieux les matrices et réduit bruit et vibrations : elle est préférée pour le matriçage de précision et les grosses sections.
Quelle vitesse faut-il ?+
Il faut une approche rapide pour limiter le refroidissement de la pièce, puis une vitesse de travail réglée selon la matière. Nos presses permettent de régler ces deux vitesses.
Peut-on redresser des arbres avec la même presse ?+
Oui. Le redressage à froid demande une table longue et un vérin positionnable : précisez-le au devis.
Quel délai pour une grosse presse ?+
Les presses de forte capacité sont fabriquées à la commande. Nous vous donnons un délai précis avec le devis.
Pour aller plus loin
Article
Quelle Presse Hydraulique pour Formage & Forge ? Guide Complet 2026
Quelle Presse Hydraulique Choisir pour le Formage et la Forge ? Guide Complet 2026 Vous lancez votre atelier de métallurgie, forge artisanale ou usine de formage ? Le choix de votre presse hydraulique est déterminant pour la qualité de vos pièces…
Article
Presses Hydrauliques Industrielles : Puissance et formage
— Dans l’industrie de transformation des métaux, les presses hydrauliques représentent l’outil indispensable pour façonner, emboutir, plier et compresser avec une précision millimétrique. Ces machines puissantes équipent aussi bien les petits…
Un projet d'équipement ?
Décrivez vos pièces et votre atelier : nous vous proposons la machine adaptée, avec installation et formation, sous 48h.