Rouleuses de tôle 3 et 4 rouleaux motorisées, dès 19 900 € HT : roulage de tôle acier de 4 à 25 mm, jusqu'à 4 000 mm. Viroles, cônes, silos. Devis sous 48 h.
10 modèles disponibles Garantie pièces 2 ans Devis sous 48h
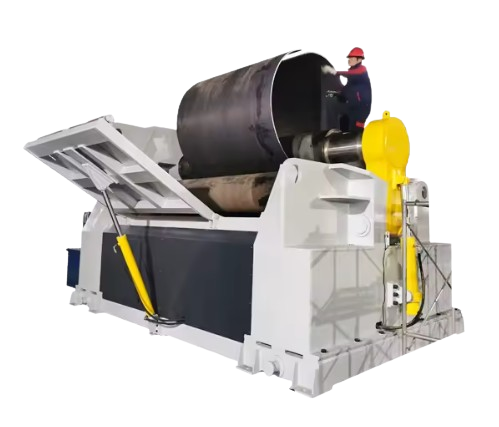
Cuves, silos, citernes, gaines de ventilation : derrière chaque pièce cylindrique ou conique en tôle, il y a une rouleuse. Le principe paraît simple, mais la qualité d'une virole dépend de la compréhension de ce qui se passe entre les rouleaux.
Le principe : une flexion au-delà de l'élasticité
La tôle passe entre des rouleaux entraînés. Le rouleau supérieur, ou les rouleaux latéraux, la fléchissent au-delà de sa limite élastique : le métal se déforme durablement et garde sa courbure. Plus le serrage est fort, plus le rayon obtenu est petit. On procède par passes successives, en resserrant progressivement.
En sortie de rouleaux, la tôle se détend légèrement : c'est le retour élastique. L'opérateur le compense en serrant un peu plus que le rayon visé. Il est plus marqué sur l'inox et les aciers à haute limite élastique que sur l'acier doux.
Le roulage d'une virole, étape par étape
Étape
Objectif
1. Pré-cintrage
Cintrer les deux extrémités de la tôle, qui resteraient sinon plates sur quelques centimètres
2. Roulage
Former le cylindre par passes successives jusqu'au diamètre recherché
3. Fermeture
Rapprocher les deux bords pour le pointage et la soudure longitudinale
4. Calibrage
Repasser la virole soudée dans la machine pour corriger l'ovalisation et la rendre parfaitement ronde
La zone plate, et pourquoi le nombre de rouleaux compte
Une tôle ne peut pas être courbée sur toute sa longueur en un seul passage : ses extrémités, qui ne sont jamais prises entre trois points d'appui, restent plates. Cette zone plate se voit à la soudure, sous forme d'un méplat.
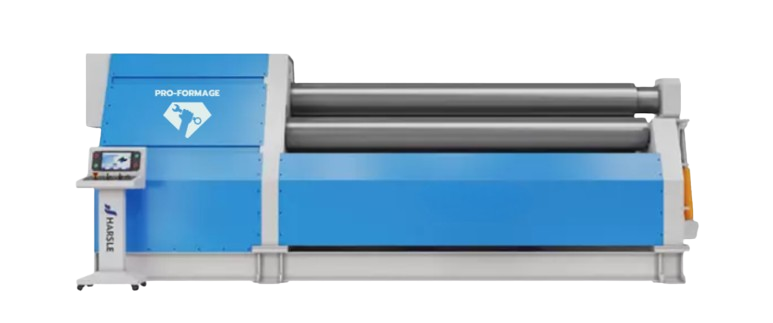
Sur une rouleuse 4 rouleaux, la tôle est pincée entre deux rouleaux centraux : on pré-cintre les deux bords sans retourner la pièce, la zone plate devient minime et le cycle est plus rapide, ce qui la rend adaptée à la série et à la commande numérique. Sur une 3 rouleaux, plus simple et plus économique, le pré-cintrage demande davantage de manipulations.
Les pièces réalisées avec une rouleuse
Viroles de cuves et citernes
Stockage de liquides, réservoirs sous pression, cuves agroalimentaires en inox.
Silos et trémies
Corps cylindriques et parties coniques, roulées sur une machine équipée pour les cônes.
Gaines et conduits
Ventilation, dépoussiérage, cheminées et conduits de fumées.
Tubes de gros diamètre
Tubes mécano-soudés et fûts de mâts, au-delà des diamètres disponibles dans le commerce.
Chaudronnerie et réservoirs
Corps de chaudières, ballons, échangeurs et pièces de process industriel.
Architecture et métallerie
Habillages de façade cintrés, garde-corps, mobilier urbain et éléments décoratifs.
Lire la capacité d'une rouleuse
La capacité annoncée — par exemple 10 mm sur 2 500 mm — s'entend pour de l'acier doux, sur toute la largeur de la machine et pour un diamètre minimal donné. Une pièce plus étroite peut être plus épaisse ; un diamètre plus serré réduit au contraire l'épaisseur admissible.
Le matériau change aussi la donne : pour l'inox, on retient couramment environ les deux tiers de la capacité annoncée en acier ; l'aluminium, plus tendre, se roule plus épais. En règle générale, le plus petit diamètre réalisable est de l'ordre de 1,2 à 1,5 fois le diamètre du rouleau supérieur.
Quelle longueur de tôle pour une virole de 1 m de diamètre extérieur en 10 mm ?
On calcule sur le diamètre moyen, à mi-épaisseur : 1 000 − 10 = 990 mm
Longueur développée : π × 990 ≈ 3 110 mm
Il faut débiter une tôle d'environ 3 110 mm de long, à ajuster selon la préparation de la soudure.
Rouleuse 3 ou 4 rouleaux : laquelle choisir ?
Critère
3 rouleaux symétriques
4 rouleaux
Pré-cintrage des bords
En plusieurs manipulations, la tôle est retournée
Sans retourner la pièce, en une seule prise
Zone plate en bout de tôle
Plus marquée
Minime
Temps de cycle
Plus long
Plus court, adapté à la série
Commande numérique
Rarement
Courante (positionnement des rouleaux, programmes)
Budget
Le plus accessible
Plus élevé à capacité égale
Profil type
Atelier de métallerie, pièces unitaires, petites séries
Chaudronnerie, production de viroles en série, fortes épaisseurs
Dans les deux cas, la rouleuse est motorisée : l'entraînement des rouleaux et leur serrage se font par moteur électrique ou par vérins hydrauliques, sans effort manuel.
Prix d'une rouleuse de tôle industrielle
Le prix d'une rouleuse dépend surtout de trois choses : la longueur de travail, l'épaisseur maximale roulée en acier et le nombre de rouleaux. Passer de 2 500 à 4 000 mm de laize, ou de 10 à 25 mm d'épaisseur, multiplie la masse de la machine, la taille des rouleaux et la puissance du groupe hydraulique.
Modèle
Rouleaux
Longueur de travail
Épaisseur acier max.
Prix HT à partir de
Roula3000
3
2 000 mm
4 mm
19 900 €
Roula4000
3
2 000 mm
6 mm
22 900 €
RollKT1500
4
1 500 mm
4 mm
23 400 €
Roula5000
3
2 500 mm
8 mm
27 900 €
RollKT2000
4
2 000 mm
6 mm
36 100 €
Roula6000
3
2 500 mm
12 mm
36 900 €
RoulMX100
4
3 000 mm
8 mm
49 000 €
RollKT2500
4
2 500 mm
10 mm
57 400 €
RollKT3000
4
3 000 mm
16 mm
85 000 €
RollKT4000
4
4 000 mm
25 mm
233 800 €
Prix indicatifs hors taxes, machine seule. Le devis précise les options (commande numérique, rouleaux de cône, support latéral) et la livraison.
Roulage de tôle forte épaisseur
Au-delà de 12 à 15 mm d'acier, le roulage change d'échelle : la force à développer augmente avec le carré de l'épaisseur. Doubler l'épaisseur demande environ quatre fois plus de force de serrage. On passe alors sur des rouleuses 4 rouleaux hydrauliques à gros diamètre de rouleau, capables de pré-cintrer des tôles épaisses sans laisser de méplat.
Pour ces pièces, deux points comptent autant que la capacité annoncée : le diamètre minimal réalisable, qui grandit avec l'épaisseur, et la manutention. Une virole de 25 mm sur 3 m de long pèse plusieurs tonnes : un support latéral ou un support supérieur évite qu'elle ne s'affaisse pendant le roulage.
Questions fréquentes
Quelle est la différence entre une rouleuse 3 rouleaux et 4 rouleaux ?+
La rouleuse 4 rouleaux pince la tôle entre deux rouleaux centraux : elle pré-cintre les deux bords sans retourner la pièce, laisse une zone plate minime et accepte la commande numérique. La 3 rouleaux est plus simple et plus économique, mais le pré-cintrage demande plus de manipulations. La première convient à la série et aux fortes épaisseurs, la seconde aux ateliers qui roulent des pièces unitaires.
Combien coûte une rouleuse de tôle industrielle ?+
Chez Pro Formage, les rouleuses 3 rouleaux motorisées commencent à 19 900 € HT pour 2 000 mm de laize en 4 mm d'acier. Les rouleuses 4 rouleaux vont de 23 400 € HT (1 500 mm, 4 mm) à 233 800 € HT pour une machine de 4 000 mm capable de rouler 25 mm d'acier.
Quelle épaisseur de tôle peut-on rouler ?+
Nos rouleuses roulent de 4 à 25 mm d'acier doux selon le modèle. La capacité s'entend pour de l'acier S235 sur toute la longueur de la machine : une pièce plus étroite peut être plus épaisse, un diamètre plus serré réduit l'épaisseur admissible, et l'inox se roule à environ deux tiers de la capacité acier.
Quel est le plus petit diamètre que l'on peut rouler ?+
En règle générale, le plus petit diamètre réalisable est de l'ordre de 1,2 à 1,5 fois le diamètre du rouleau supérieur. Il augmente avec l'épaisseur de la tôle. Pour un cylindre plus serré que la plage de la machine, on choisit un modèle à rouleaux plus fins ou un rouleau supérieur de plus petit diamètre.
Peut-on rouler des cônes avec une rouleuse ?+
Oui, avec une rouleuse équipée pour le roulage de cônes : le rouleau supérieur s'incline pour que la tôle avance plus vite d'un côté que de l'autre. C'est l'équipement utilisé pour les trémies et les parties coniques des silos.
Comment obtenir un devis de rouleuse ?+
Indiquez-nous la longueur et l'épaisseur maximales de vos tôles, le matériau (acier, inox, aluminium), le plus petit diamètre à rouler et vos volumes. Nous vous proposons sous 48 h le modèle adapté, avec ses options, la livraison et la mise en service.
Livraison, installation et mise en service incluses
Une machine ne vaut que par sa mise en route. Nous vous accompagnons à chaque étape, jusqu'à ce que vos opérateurs produisent en autonomie.
1
Étude et dimensionnement
Nous analysons vos pièces, vos matériaux et votre atelier pour choisir la puissance, la longueur et les options adaptées.
2
Livraison sur site
La machine est livrée jusqu'à votre atelier. Nous organisons le transport et la manutention.
3
Installation
Mise en place, mise de niveau et raccordements : la machine est prête à produire dans votre atelier.
4
Mise en service et essais
Réglages, essais sur vos propres pièces et vérification des sécurités avant le démarrage de la production.
5
Formation de vos opérateurs
Vos équipes sont formées sur place à l'utilisation, aux réglages et à l'entretien courant de la machine.
6
SAV et pièces
Assistance technique par téléphone sous 4 h, intervention sur site sous 48 h, garantie pièces 2 ans.
Du diamètre minimal de cintrage à l'épaisseur de tôle, ce guide vous oriente vers la configuration exacte pour votre production de cylindres, cônes et profils roulés.
3technologies
1–50 mmÉpaisseur acier
500–6000mm de largeur
∞Diamètres possibles
Section 1
Comprendre la Rouleuse à Tôle
Les bases pour choisir votre équipement de cintrage
Qu'est-ce qu'une rouleuse à tôle ?
Une rouleuse à tôle est une machine qui déforme progressivement une tôle plate en la faisant passer entre plusieurs rouleaux motorisés. La tôle est courbée par flexion plastique : les rouleaux imposent une trajectoire courbe à la matière jusqu'à obtenir le profil voulu — cylindre, cône, arc de cercle ou toute autre forme développable.
Contrairement au pliage qui crée des angles nets, le roulage produit des courbes continues, indispensables pour les cuves, tuyaux, viroles, coques de bateaux et structures tubulaires.
🔧 Principe de fonctionnement :
Pinçage — La tôle est engagée entre les rouleaux supérieur et inférieur
Réglage de la courbure — Le rouleau inférieur (ou latéraux) monte pour imposer la déformation
Passes successives — La tôle fait des allers-retours, la pression est augmentée progressivement
Fermeture du cylindre — Une fois le diamètre atteint, les extrémités sont soudées
Extraction — Le rouleau supérieur se soulève pour libérer la pièce finie
Les 3 paramètres fondamentaux
📐
Diamètre minimal de cintrage
Le plus petit cylindre que la machine peut former. Déterminé par le diamètre du rouleau supérieur. Plus il est petit, plus la machine est précise mais aussi plus coûteuse.
📏
Largeur utile (longueur des rouleaux)
Longueur maximale de tôle pouvant être roulée en une passe. Doit être ≥ à la hauteur de vos viroles ou à la largeur de vos pièces.
🔩
Épaisseur maximale
Épaisseur max de tôle que la machine peut rouler jusqu'à son diamètre minimal. L'épaisseur admissible augmente avec le diamètre cintré — vérifier les courbes de capacité du fabricant.
⚠️ La règle d'or : une rouleuse est toujours spécifiée par le couple épaisseur × largeur × diamètre minimal. Une machine capable de rouler 10 mm à 1000 mm de diamètre ne peut peut-être rouler que 6 mm à 500 mm de diamètre. Communiquez toujours ces 3 paramètres lors d'un devis.
Rouleuse vs autres procédés de cintrage
Critère
Rouleuse ✓
Plieuse
Cintreuse tubes
Formage à chaud
Type de courbe
Continue (cylindre, arc)
Angles nets uniquement
Tubes et profilés
Toutes formes
Épaisseur max
Jusqu'à 50+ mm
Jusqu'à 20 mm
Paroi tube
Illimitée
Longueur pièce
Jusqu'à 6000 mm
Jusqu'à 6000 mm
Limitée
Variable
Précision
±0,5–2 mm
±0,1 mm
±0,5 mm
±2–5 mm
Vitesse
Rapide
Très rapide
Rapide
Lente
Coût exploitation
Faible
Faible
Faible
Élevé (énergie)
Section 2
Diagnostic de Vos Besoins
4 questions pour identifier votre rouleuse idéale
1 Étape 1
Quel diamètre minimal de cylindre devez-vous former ?
C'est le critère qui détermine le plus la taille et le prix de la machine. Plus le diamètre minimal est petit, plus les rouleaux doivent être épais et rigides.
Très petit
∅ 100–300 mm
Petits cylindres, tuyaux, pièces de précision, tubes décoratifs, viroles étroites
Rouleuse 3 rouleaux asymétrique haute précision
Standard
∅ 300–800 mm
La plage la plus courante. Cuves, viroles, réservoirs, pièces chaudronnerie courante
Rouleuse 3 ou 4 rouleaux standard
Grand
∅ 800–2000 mm
Grandes cuves, silos, coques de bateaux, structures tubulaires industrielles
Rouleuse 3 rouleaux lourde ou 4 rouleaux
Très grand
∅ > 2000 mm
Éoliennes, offshore, grandes cuves industrielles, tuyaux grands diamètres
Rouleuse lourde sur devis — étude spécifique
2 Étape 2
Quelle épaisseur et largeur de tôle ?
Ces deux dimensions ensemble définissent la puissance nécessaire. Plus la tôle est épaisse et large, plus les forces en jeu sont importantes.
Épaisseur acier
Largeur ≤ 1500 mm
Largeur 1500–3000 mm
Largeur 3000–6000 mm
≤ 3 mm
Légère — moteur < 5 kW
Standard — 5–15 kW
Lourde — 15–30 kW
3–8 mm
Standard — 10–22 kW
Industrielle — 22–45 kW
Lourde — 45–75 kW
8–20 mm
Industrielle — 30–55 kW
Lourde — 55–110 kW
Très lourde — 110+ kW
> 20 mm
Lourde — sur devis
Très lourde — sur devis
Sur devis — étude spécifique
⚠️ Inox et aluminium : l'inox nécessite 30–40 % de puissance supplémentaire. L'aluminium est plus facile mais demande un réglage du jeu inter-rouleaux spécifique pour éviter les rayures.
3 Étape 3
Quels types de pièces produisez-vous ?
La forme des pièces influence directement le nombre de rouleaux et la cinématique de la machine.
⭕
Cylindres fermés (viroles, tuyaux)
Forme la plus courante. La tôle est roulée jusqu'à former un cercle complet, puis soudée.
→ 3 ou 4 rouleaux · Extraction latérale du rouleau supérieur impérative
🔔
Cônes et formes tronconiques
Viroles coniques pour cuves, trémies, silos, capots. Nécessite un réglage différentiel des rouleaux.
Formage partiel — la tôle n'est pas fermée mais courbée à un rayon précis. Coques de bateaux, couvertures.
→ 3 rouleaux asymétrique · Contrôle précis de la pression des rouleaux latéraux
📐
Profilés et cornières
Roulage de profilés L, U, T, IPE, tubes carrés sur des rayons importants.
→ Rouleuse avec galets spéciaux profilés · Ne pas utiliser une rouleuse tôle standard
🔄
Pièces en série identiques
Production répétée du même diamètre — besoin de répétabilité et de rapidité de réglage.
→ 4 rouleaux avec butées de position · CNC recommandée pour > 50 pièces/jour
4 Étape 4
Quel niveau d'automatisation ?
Le niveau de commande dépend de votre volume de production et de la diversité des pièces à produire.
Artisanal — pièces unitaires variées
Chaudronnerie à façon, prototypes, pièces uniques. L'opérateur règle à l'œil et au gabarit.
Commande manuelle Variateur de vitesse simple
Semi-série — diamètres récurrents
Quelques diamètres standards répétés régulièrement. Gain de temps sur le réglage.
Commande électrique Butées de position réglables
Série — production journalière importante
Nombreux diamètres différents, changements fréquents, exigence de répétabilité.
CNC avec mémoire programmes Affichage numérique positions
Grande série automatisée
Intégration dans une ligne, alimentation automatique, zéro réglage manuel.
PLC + servo-axes Intégration ERP/GPAO possible
Section 3
Les 3 Technologies de Rouleuses
Chaque architecture répond à des contraintes spécifiques de précision, de capacité et de productivité
⚙️ 3 Rouleaux Symétrique
Classique — Entrée de gamme
La configuration la plus simple : un rouleau supérieur fixe et deux rouleaux inférieurs symétriques qui montent ensemble. Idéale pour les ateliers généralistes et les pièces de moyen diamètre. Son principal inconvénient : les extrémités de la tôle restent plates (zone non cintrée) et doivent être pré-cintrées à la presse ou retournées.
💡 Pour qui ? Ateliers débutants dans le roulage, chaudronniers généralistes, structures pour lesquelles les zones plates en extrémité peuvent être soudées ou masquées. Budget typique : 8 000–40 000 €.
⚙️ 3 Rouleaux Asymétrique
Standard — Le plus répandu
La référence du marché. Deux rouleaux inférieurs se déplacent indépendamment, ce qui permet de cintrer la tôle dès le bord avant. La zone plate est réduite au minimum (2–5 % de la longueur). C'est la machine de choix pour la majorité des ateliers de chaudronnerie professionnelle.
3Nombre de rouleaux
AsymétriqueGéométrie
~2–5%Zone plate résiduelle
Petit à moyenDiamètre min
MoyenInvestissement
StandardMaintenance
✅ Points forts
Zone plate quasi nulle (retournement 1 fois)
Bonne précision du diamètre
Petit diamètre min accessible
Polyvalent cylindres et cônes
Rapport qualité/prix excellent
Nombreuses options CNC disponibles
⚠️ Limites
Retournement de la tôle nécessaire (1 fois)
Réglage plus complexe que symétrique
Formation opérateur recommandée
Chaudronnerie professionnelleRéservoirs et cuvesConstruction navale légèreTuyaux et virolesPME industrielle
💡 Pour qui ? La majorité des ateliers de chaudronnerie. C'est le modèle le plus vendu. Excellent compromis entre capacité, précision et prix. Budget typique : 15 000–80 000 €.
⚙️ 4 Rouleaux
Premium — Production industrielle
Quatre rouleaux disposés en losange : un rouleau supérieur, un rouleau inférieur (pince-tôle) et deux rouleaux latéraux qui cintraient simultanément. La tôle est pincée dès le départ — aucune zone plate, aucun retournement. C'est la machine de référence pour la production en série et les exigences de qualité élevées.
4Nombre de rouleaux
LosangeGéométrie
0%Zone plate
PetitDiamètre min
ÉlevéInvestissement
StandardMaintenance
✅ Points forts
Zéro zone plate — pas de retournement
Productivité maximale en série
Précision répétable (±0,5 mm)
Cintrage de cônes facilité
Idéale pour CNC et automatisation
Extraction latérale rapide
⚠️ Limites
Investissement plus élevé
Mécanique plus complexe à entretenir
Surqualité pour les productions unitaires
Production en sérieCônes de précisionInox alimentaireAéronautiqueLigne automatiséeHaute exigence qualité
💡 Pour qui ? Ateliers de production en série, industries exigeant une haute répétabilité, fabricants de réservoirs en grande quantité, industries alimentaires et pharmaceutiques (inox). Budget typique : 40 000–200 000 €.
Section 4
Quelle Configuration Choisir ?
Suivez les étapes pour trouver votre rouleuse en 2 minutes
Question 1
Quel est votre volume de production ?
Pièces unitaires variées
→ 3 rouleaux symétrique ou asymétrique
Séries répétées — mêmes diamètres
→ 3 rouleaux asymétrique + butées
Grande série — > 50 pièces/jour
→ 4 rouleaux + CNC
Question 2
Les zones plates en extrémité sont-elles un problème ?
Non — extrémités soudées ou masquées
→ 3 rouleaux symétrique (moins cher)
Acceptable avec 1 retournement
→ 3 rouleaux asymétrique
Zéro zone plate exigé
→ 4 rouleaux obligatoire
Question 3
Épaisseur × largeur de vos tôles ?
≤ 4 mm · ≤ 1500 mm
→ Machine légère 5–15 kW
4–10 mm · 1500–3000 mm
→ Machine standard 22–55 kW
> 10 mm ou > 3000 mm
→ Machine lourde — nous consulter
Question 4
Produisez-vous des cônes ou formes spéciales ?
Cylindres uniquement
→ Configuration standard
Cônes occasionnels
→ 3 rouleaux asymétrique + option inclinaison
Cônes en série / précision
→ 4 rouleaux avec réglage indépendant
Tableau comparatif — Les 3 technologies
Critère
3R Symétrique
3R Asymétrique ✓
4 Rouleaux
Zone plate extrémités
15–20 %
2–5 %
0 %
Retournement tôle
2 fois
1 fois
0 fois
Diamètre min
Moyen
Petit à moyen
Petit
Cônes
Difficile
Possible
Facile
Répétabilité série
Moyenne
Bonne
Excellente
Compatible CNC
Partiel
Oui
Oui — optimal
Investissement
⭐
⭐⭐
⭐⭐⭐
Profil utilisateur
Artisan / TPE
PME / Industrie
Grande industrie
Budget indicatif
8–40 k€
15–80 k€
40–200 k€
💡 Conseil Pro Formage : dans 70 % des cas, la rouleuse 3 rouleaux asymétrique est la bonne réponse. La 4 rouleaux n'est justifiée que si vous faites de la grande série ou si votre cahier des charges interdit toute zone plate.
Section 5
Rentabilité & ROI
Estimez le retour sur investissement de votre rouleuse
Chaudronnier artisan · 3R symétrique
Sous-traitance roulage supprimée1 200 €/mois
Délais raccourcis — nouvelles commandes800 €/mois
Amortissement machine- 350 €/mois
Gain net / an+19 800 €
Machine : ~18 000 € · ROI : 11 mois
PME chaudronnerie · 3R asymétrique
Économie sous-traitance roulage3 500 €/mois
Nouvelles prestations facturables2 500 €/mois
Amortissement machine- 800 €/mois
Gain net / an+62 400 €
Machine : ~45 000 € · ROI : 8 mois
Fabricant réservoirs · 4 rouleaux CNC
Gain productivité (zéro retournement)+35 %
Réduction rebuts (précision CNC)4 000 €/mois
Amortissement machine- 2 000 €/mois
Gain net / an+24 000 €
Machine : ~120 000 € · ROI : 60 mois
📊 Le coût réel de la sous-traitance : chaque virole sous-traitée coûte en moyenne 30–150 € de façonnage (selon dimensions), plus le transport et les délais. Pour 10 viroles/semaine, c'est 15 000 à 78 000 €/an que vous payez à un concurrent — avant même de compter les délais perdus.
🔄
Vous avez un projet de roulage ?
Communiquez-nous votre épaisseur max, votre largeur de tôle et votre diamètre minimal — nos experts vous proposent la configuration exacte adaptée à votre production.